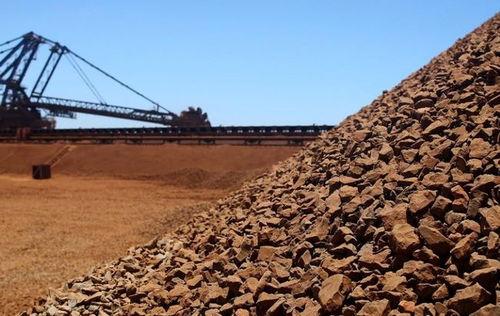
这下澳大利亚彻底傻眼了吧!
咱们连含铁11%的破烂尾矿都能变出65%的高品位精矿,400亿吨“废石头”一夜翻身成了杀手锏,以后还想拿铁矿卡中国脖子?做梦去吧!
这句感慨背后,最值得关注的是中国终于把一项关键技术做成了能连续运转的工业工程。
钢铁厂谈采购,手里多一条可靠的供货渠道,底气就能多几分。
2026年9月1日,辽宁鞍山的全球最大难选铁矿流态化磁化焙烧工程通过竣工验收。
项目由中国科学院过程工程研究所提供核心技术,与鞍钢矿业合作建设,年处理规模556万吨,已经实现连续稳定满产运行。
其中最抢眼的指标,就是含铁量仅11%的尾矿,经处理后能够产出品位65%的铁精矿。过去选矿后留下的低品位废料,如今有了重新进入钢铁生产链的机会。
中国为什么需要这项技术?因为矿藏家底和实际供货能力之间,隔着一道很厚的门槛。地下有矿,未必意味着钢厂就能低成本用上。
我国不少铁矿品位低,铁矿物又难与杂质分开。
常规工艺处理起来费劲,经济性不足,一些资源只能长期闲置。钢铁生产却不能等,只好大量采购海外矿石。
2025年,中国进口铁矿砂及其精矿约12.59亿吨。面对这样的需求规模,任何能够稳定增加国内供应的技术,都有实实在在的价值。
所谓磁化焙烧,用大白话说,就是通过焙烧反应改变铁矿物的磁性,让原本难以磁选的部分变得容易分离,再把铁富集起来。
铁没有凭空增加,变化的是我们把它从杂质里选出来的本事。
这也意味着,11%提高到65%说的是产品中铁的比例,不能把一吨尾矿当成一吨精矿。
打个理想化的算盘:一吨含铁11%的原料,含铁约110公斤,即使这些铁全部回收,也只能对应约169公斤品位65%的精矿,实际还要考虑回收损失。
所以,这项技术的厉害之处,是让过去难以经济利用的铁重新有用,而不是把石头的重量直接变成钢铁原料。把账算明白,突破的分量反而更清楚。
更关键的是,技术必须经得起工厂长时间运行。
传统磁化焙烧长期面临反应效率、能耗成本和系统稳定性等难题。实验室里做出一份合格样品,与生产线全年可靠供货,中间还有很长的路。
朱庆山团队为此持续攻关二十多年。这次落地工程有三条生产线,铁矿物相转化率达到98%,综合能耗较同类技术降低35%。
这些指标说明,科研人员既在提高处理效果,也在努力压低工业应用的成本。
钢厂买矿,最终要看每吨可用铁的综合成本。原料再便宜,如果加工、能源、运输费用太高,也很难长期立足。
因此,降能耗与稳定运行,和65%的品位一样值得重视。
再看“400亿吨”这个大数字,它对应的是近300亿吨难选铁矿和近100亿吨含铁尾矿的资源潜力。
前者还涉及矿山开发,后者涉及废弃资源再利用,两类资源都需要逐个项目落实工艺、成本和建设条件。
在我看来,这相当于为国内铁资源打开了一扇新门。
门后空间很大,但要转化为稳定供应,还得建设更多产线,让技术适应不同矿石,并把项目的经济账做好。
对澳大利亚等铁矿供应方来说,值得关注的变化也在这里:中国买家的替代选择有望增加。
国内能够经济利用的资源越多,面对外部价格波动和供应风险,就越有回旋余地。
但556万吨是原料年处理量,放在中国十几亿吨的年度进口规模旁边,当前项目仍需继续复制推广。
它的战略价值,在于验证了一条扩大国内供给的路径,后续效果要靠新增产能兑现。
我赞成把这项突破看成增强议价能力的筹码。买方有更多可靠选择,谈判才更从容;至于矿价会怎么走,还要看钢铁需求、全球供给和物流成本,不能只盯着一项技术。
这条路也可以与海外供应多元化并行。几内亚西芒杜项目已于2025年12月发运首船铁矿石,按逐步达产安排,未来将形成每年1.2亿吨产能。
国内资源利用和海外渠道拓展一起推进,供应体系才会更稳。
我最看重的,是中国科研人员愿意在这种不太抢眼、却关系工业根基的领域长期下功夫。
把尾矿里的铁重新找回来,既增加资源利用的机会,也为产业安全积累底牌。
真正的底气,要落在每天稳定产出的精矿上。让更多难选矿用得起、让更多生产线持续运行,我们面对国际矿石市场时,才能把“有选择”变成日常。